Быстрее и дешевле оснастки
Образец для проверки посадки и вида готов от одной смены — без пресс-формы и длинной очереди на металл.
Образец для проверки посадки и вида готов от одной смены — без пресс-формы и длинной очереди на металл.
На промышленных ваннах и струйных машинах читаются тонкие рёбра, гравировка и мелкий рельеф корпуса.
Пять процессов в одном цехе: от черновой нити до нейлона и металла. Подберём маршрут под допуск и бюджет.
Нашли ошибку на столе — правите модель и печатаете снова. Не списываете партию с литейной формы.
Печать прототипа — короткий путь от CAD к физическому корпусу, узлу или оснастке. Образец нужен, чтобы проверить сборку, эргономику и внешний вид до дорогой серии. В цехе пять процессов: от дешёвой нити до металла. Срок от одной смены, тираж от одной штуки.
Цена складывается из объёма модели и материала плюс подготовка файла. Точный объём считаем по STL, STEP или OBJ. Есть модель — загрузите её в расчёт. Нет файла — опишите задачу в заявке, поможем с геометрией.
Загрузите файл и получите ориентир по печати без переписки.
Опишите изделие, срок и материал — предложим процесс и оценим моделирование.
| Материалы | ABS, токопроводящий и промышленный ABS, PETG, гибкий TPU |
|---|---|
| Срок | ABS 1–3 раб. дня (срочное — в ближайшую смену); PETG и TPU 1–5; промышленный ABS 4–7 |
| Толщина слоя | 0,2 мм |
| Усадка | 0,4–1% |
| Мин. стенка | 1 мм |
| Макс. размер (X×Y×Z) | 200 × 200 × 210 мм; крупнее — частями со склейкой |
| Постобработка | Склейка, шлифовка, покраска; ABS в линейке цветов |
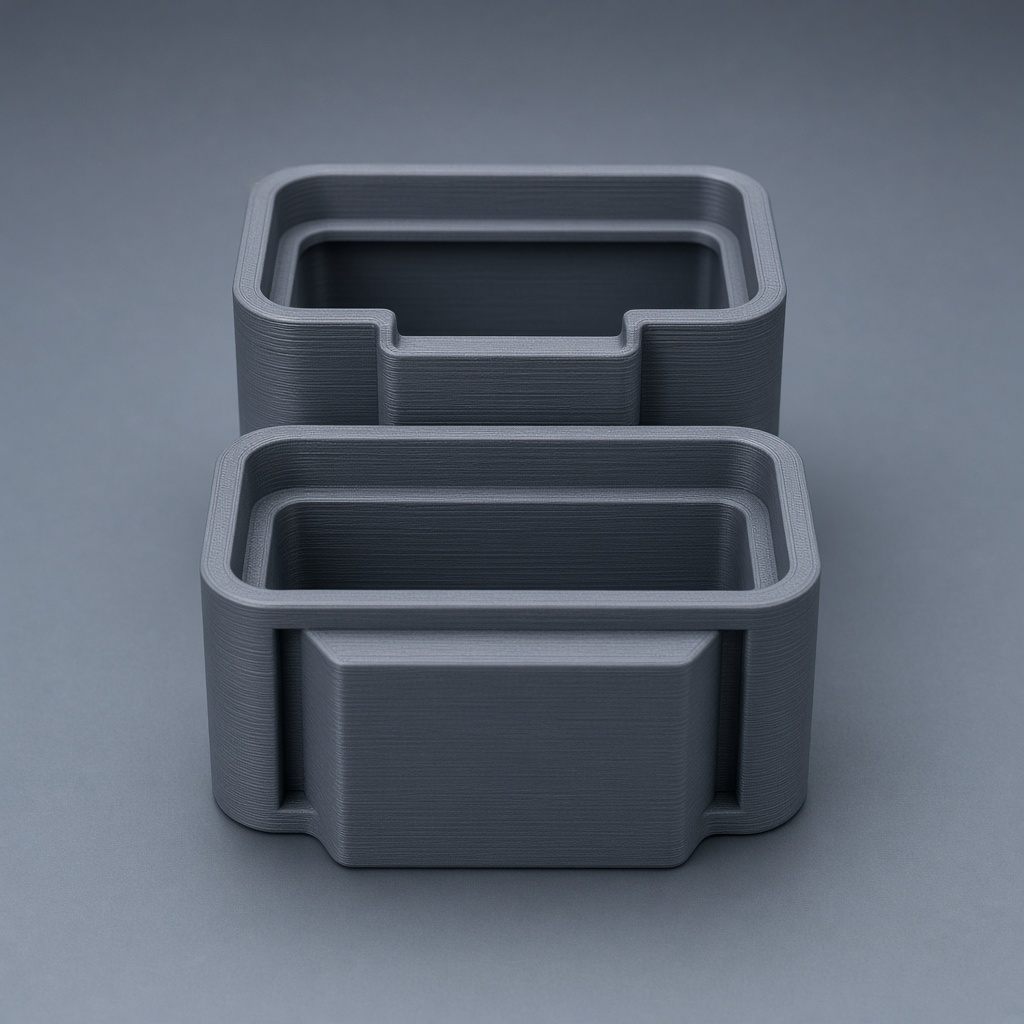
Деталь растёт из расплавленной нити: слои заметны, нависания держатся на съёмных подпорках. Так ловят грубые ошибки посадки, пока CAD ещё меняется каждый день. За смену можно сравнить несколько вариантов корпуса на одном столе. Гибкие крышки печатаем из эластомера на той же оснастке. Крупный габарит режем на части и склеиваем. Это самый быстрый и дешёвый вход в физический образец, не замена финальной поверхности.
| Материалы | Полиамид PA12; стеклонаполненный PA12-GF |
|---|---|
| Срок | PA12 3–7 раб. дней; PA12-GF 20–30 раб. дней |
| Толщина слоя | 0,12 мм |
| Допуск | ±0,3% |
| Мин. стенка | 0,8 мм |
| Макс. размер (X×Y×Z) | 340 × 340 × 620 мм; крупнее — частями со склейкой |
| Постобработка | Печать в белом; шлифовка, склейка, окраска |
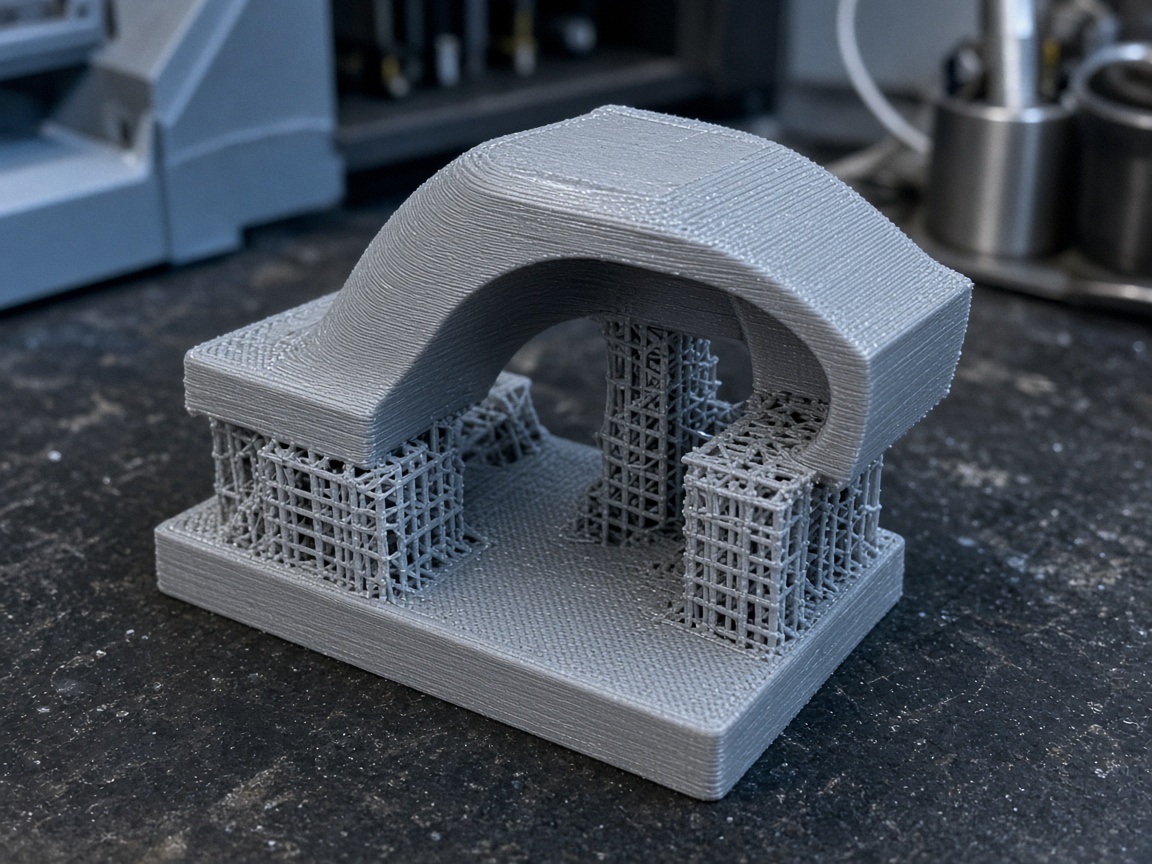
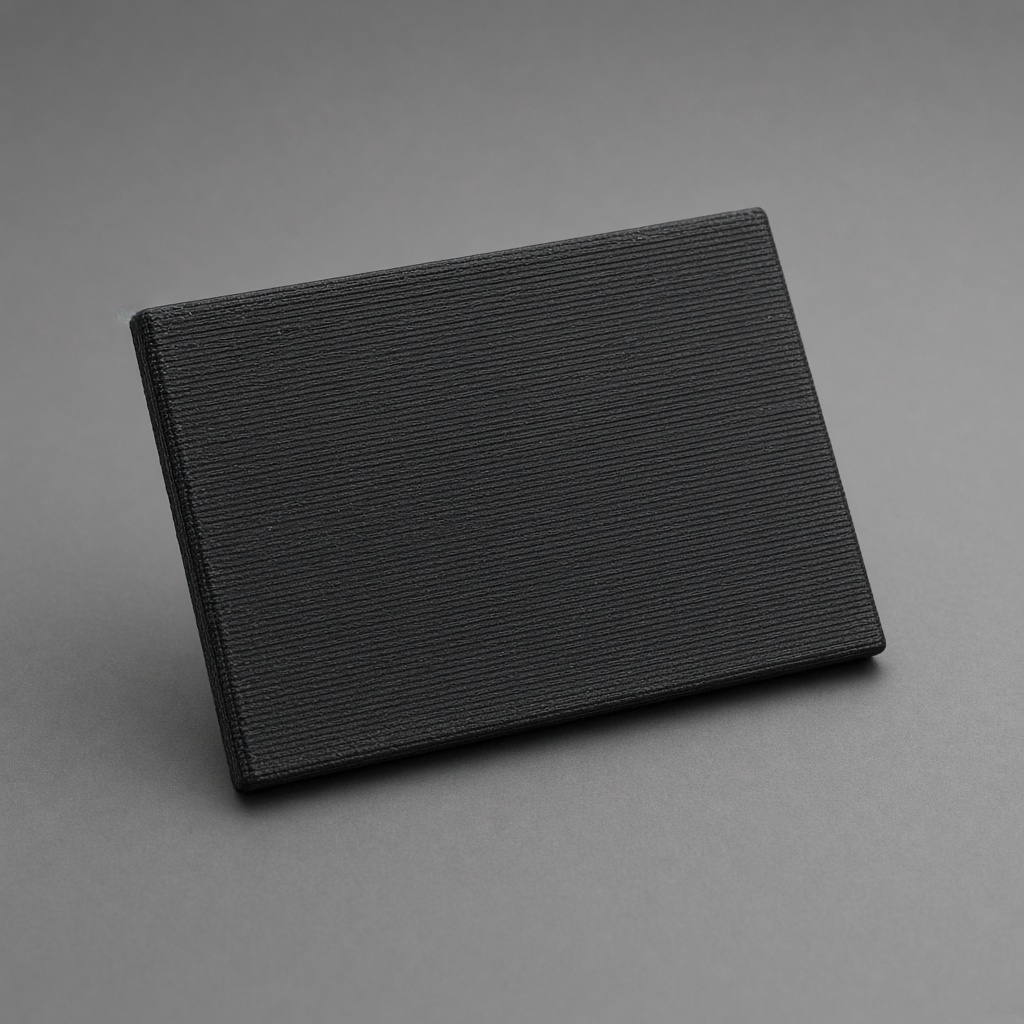
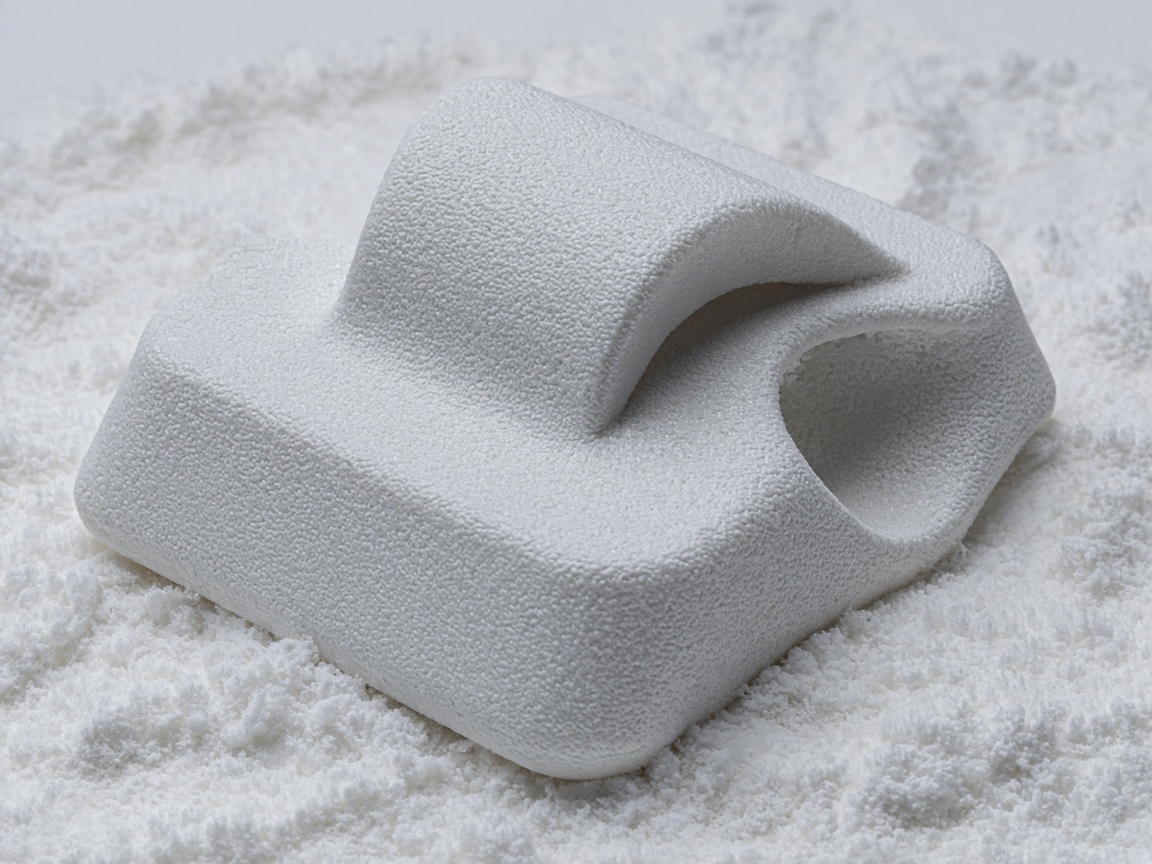
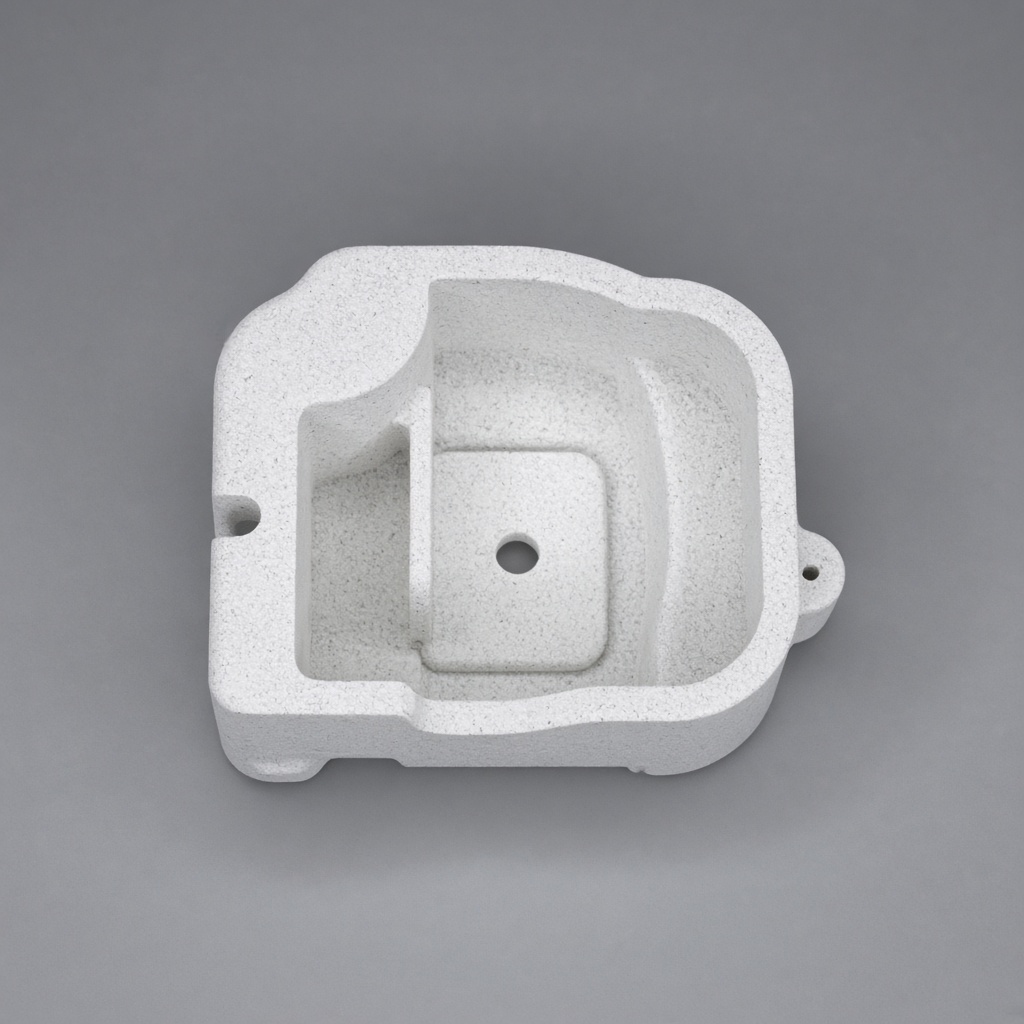
Нейлоновый порошок спекается лазером без отдельных поддержек: каналы, решётки и сборки выходят цельными. Необработанная деталь матовая, с лёгкой зернистостью, её уже можно крутить в руках как корпус прибора. Защёлки, петли и резьбы держат форму лучше, чем у нити. Стеклонаполненный нейлон жёстче, но дольше стоит в очереди камеры. После печати — обдув, при необходимости шлифовка и окраска. Габарит больше камеры собираем из сегментов и склеиваем.
| Материалы | Жёсткий фотополимер, прозрачный с янтарным оттенком |
|---|---|
| Срок | 1–3 раб. дня |
| Толщина слоя | 0,016–0,03 мм |
| Допуск | 20–85 мкм на деталях до 50 мм; до 200 мкм на полном габарите; цилиндры 150–200 мкм |
| Мин. стенка | 0,3 мм при слое 16 мкм; 0,6 мм при 30 мкм |
| Макс. размер (X×Y×Z) | 340 × 340 × 200 мм; крупнее — частями со склейкой |
| Постобработка | Промывка поддержки, грунт, шлифовка, склейка, покраска |
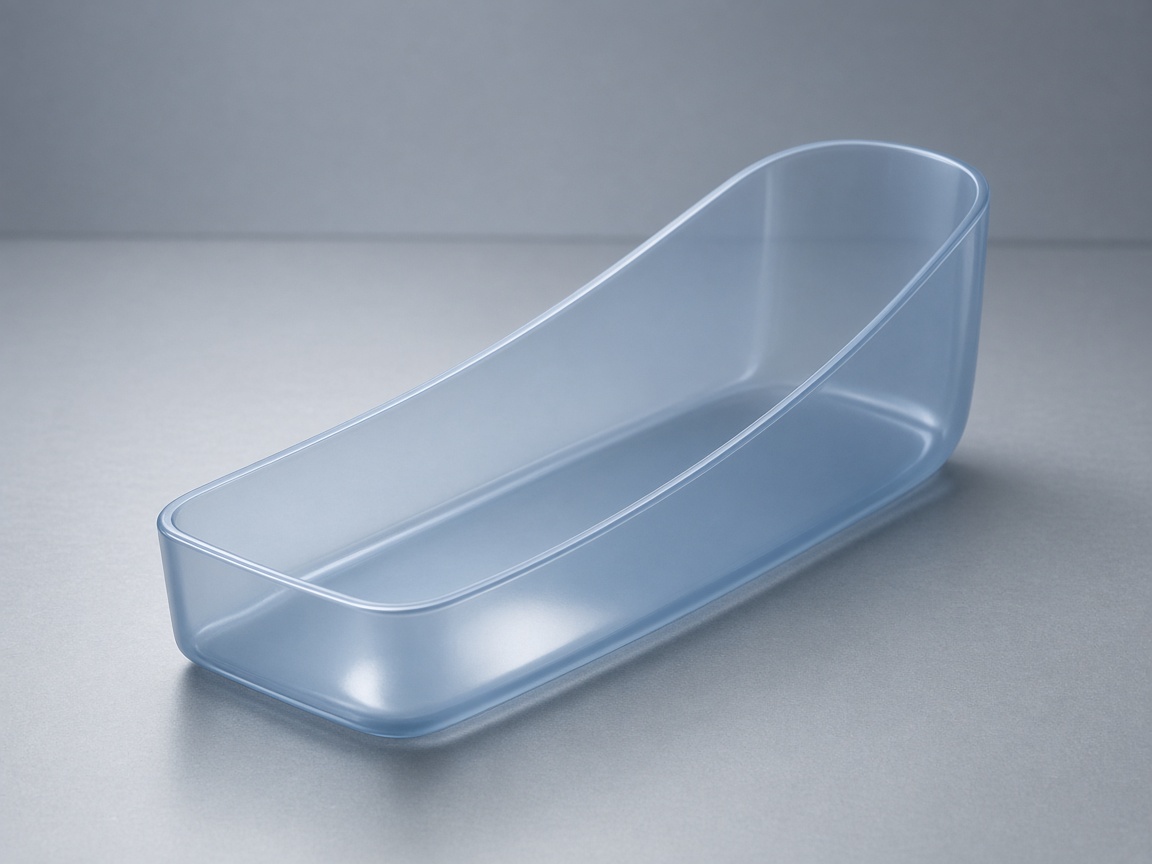
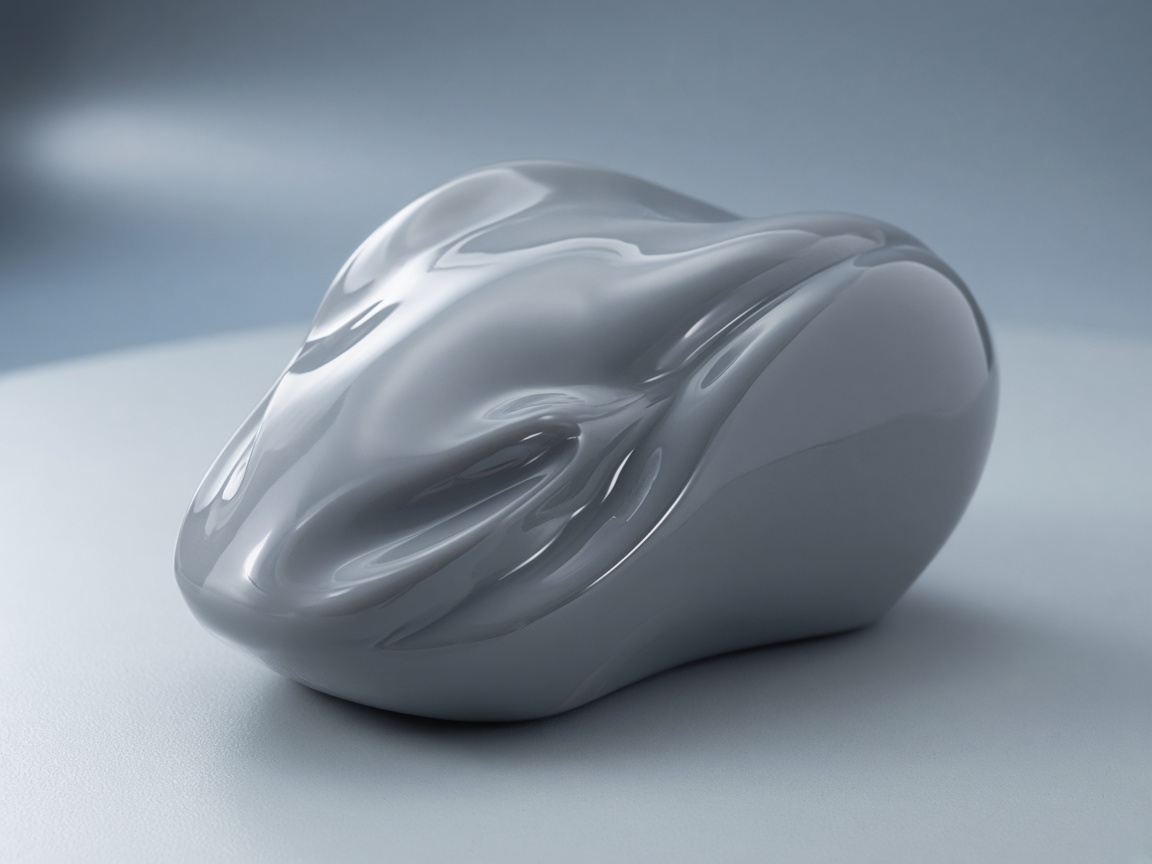
Капли фотополимера отверждаются ультрафиолетом: слой тонкий, поддержка смывается водой, не ломает мелкий рельеф. Поверхность почти литьевая, стенки тонкие, гравировка читается без шлифовки. Берём процесс, когда нужно показать заказчику финальный силуэт или снять силикон с гладкого мастера. Прозрачный материал идёт с лёгким янтарным оттенком. Склейка, грунт и покраска — по задаче. Для миниатюр, тонких рёбер и финальных мастер-моделей это основной инструмент цеха.
| Материалы | Алюминий AlSi10Mg / AlSi12, нержавеющая сталь 316L, инструментальная сталь |
|---|---|
| Срок | 14–30 раб. дней |
| Толщина слоя | 0,04–0,1 мм |
| Допуск | 0,2 мм на детали до 100 мм; 1–2% свыше |
| Мин. стенка | 0,4 мм |
| Макс. размер (X×Y×Z) | 280 × 280 × 350 мм |
| Постобработка | Снятие поддержек, пескоструй; расчёт по STL / STEP / OBJ с учётом поддержек |
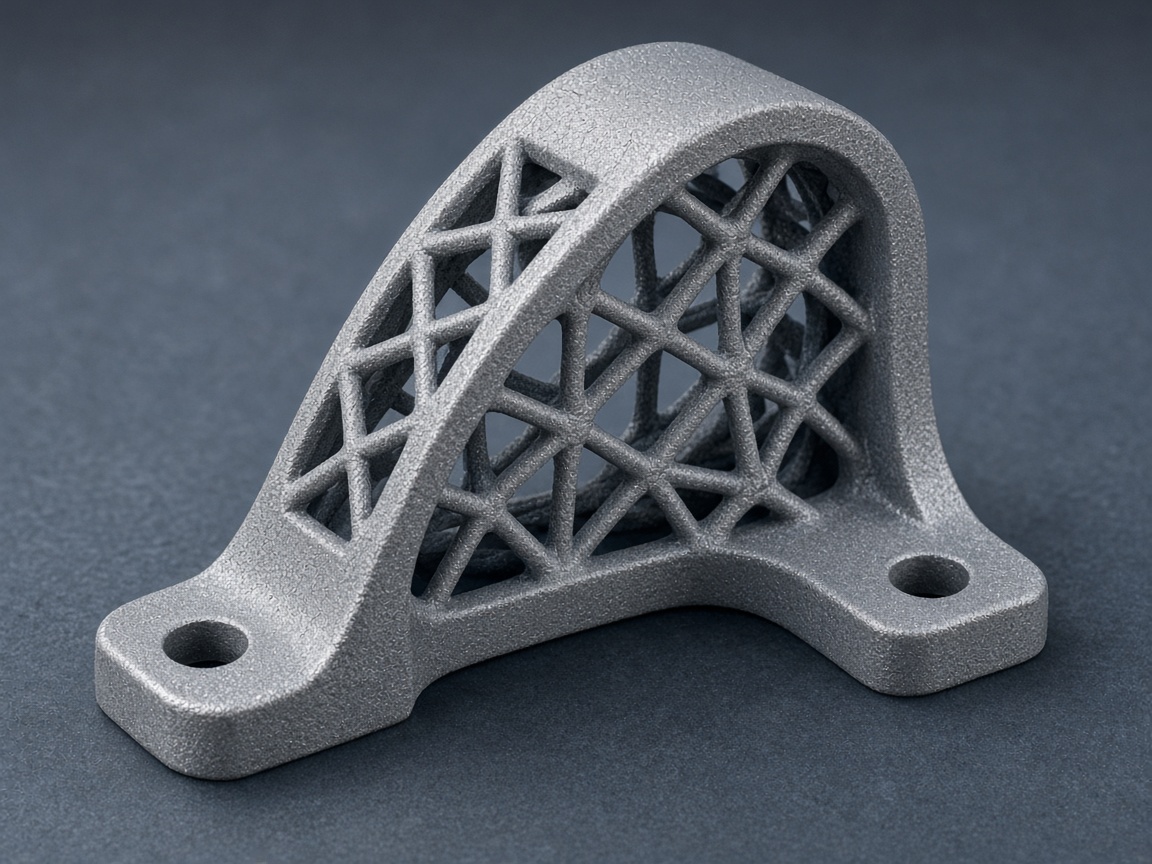
Металлический порошок проплавляется в сплошное тело. Нависания держатся на жёстких поддержках, которые срезают после термообработки. Поверхность матовая, крупнозернистая; пескоструй готовит её к сборке и посадке. Алюминий и нержавеющая сталь идут на кронштейны и тепловые узлы, инструментальная сталь — на оснастку. Срок длиннее полимеров: очередь камеры и отжиг. Стоимость считаем по STL или STEP — в расход входят и деталь, и поддержки, без которых навес не построить.
| Материалы | Жёсткий фотополимер, близкий к ABS по ощущению |
|---|---|
| Срок | 5–8 раб. дней |
| Толщина слоя | 0,05–0,125 мм |
| Допуск | 0,025–0,05 мм на 25 мм длины |
| Мин. стенка | 0,7 мм |
| Макс. размер (X×Y×Z) | 600 × 600 × 400 мм |
| Постобработка | Промывка, засветка, склейка, покраска |
Лазер рисует контур в ванне жидкого полимера. Стенки гладкие, размеры стабильны на крупных плитах — удобно проверить габарит корпуса целиком, без склейки мелких кусков. Материал жёсткий на ощупь, но хрупче на ударе: это образец формы, не серийная деталь. После промывки и засветки клеим сегменты и красим. Слой толще, чем у струйного фотополимера, зато камера больше и цена на объём крупного прототипа ниже.
Напишите или позвоните по +7 916 651-31-75. Разберём допуск, материал и срок и предложим один из пяти процессов.
Сложный корпус или механизм сначала живёт в чертеже. На бумаге и в CAD легко пропустить зазор, толщину ребра или ход защёлки. Если сразу резать оснастку или фрезеровать серию, ошибка стоит партии металла и недель простоя. Физический образец дешевле ловит эти места: его можно собрать, покрутить в руках и отдать смежникам на согласование вида.
Быстрое прототипирование — печать опытного изделия по цифровой модели в срок от смены до нескольких недель. Модель правят в тот же день, следующий тираж уже с правкой. Так сокращают и календарь вывода изделия, и деньги на брак первой оснастки. Один и тот же файл можно прогнать разными процессами, если меняется допуск или бюджет.
Напечатанный образец повторяет силуэт будущей детали: по нему судят о дизайне, хвате и базовой функции. Тот же файл позже становится мастером для силиконового тиража — промежуточный шаг перед дорогим серийным инструментом. Заказывают образцы конструкторские бюро, приборостроители, пластиковые производства и промышленные дизайнеры: медицина, машины, роботы, стенды и корпуса приборов.
CAD или сетка STL / STEP / OBJ
Один из пяти процессов в цехе
Повтор печати или литьё в силикон
Оснастка и тираж вне прототипа
Поля, отмеченные звёздочкой (*), обязательны. Файл до 50 МБ. Есть модель — можно сразу посчитать онлайн.